Artykuł sponsorowany
Jak technologia wykonania zmienia sztywność, masę i powtarzalność przemysłowych elementów z włókna węglowego
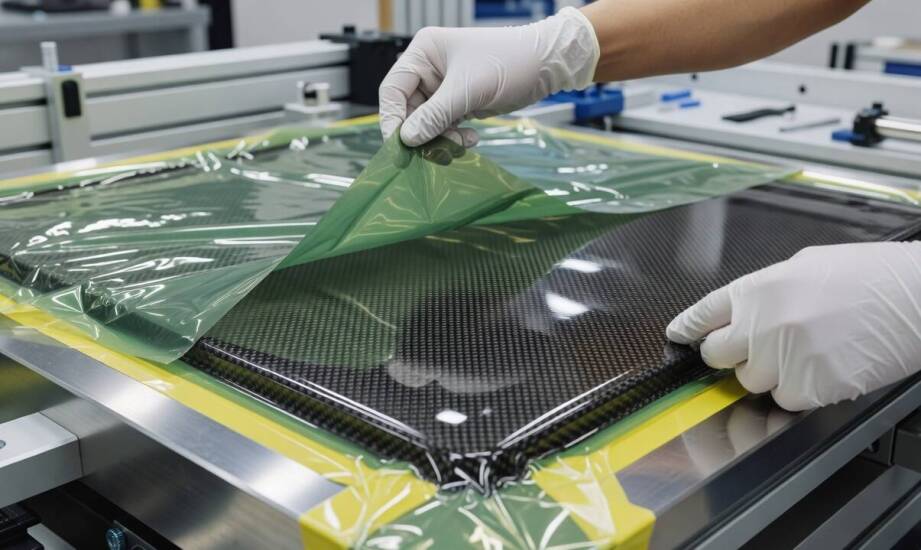
Sama nazwa materiału nie wystarcza do oceny parametrów gotowego detalu. O sztywności, masie i powtarzalności decyduje technologia wytwarzania. To ona wpływa bezpośrednio na rozkład włókien, ostateczną zawartość żywicy oraz wewnętrzną strukturę laminatu. Wybierając kompozytory węglowe do specjalistycznych zastosowań przemysłowych, należy dokładnie przeanalizować całą ścieżkę ich produkcji. Właściwe dopasowanie procesu do wymagań geometrycznych i obciążeniowych decyduje o sukcesie docelowego projektu inżynieryjnego.
Przeczytaj również: Jastrych: właściwości i techniki układania
Wpływ metody produkcji na precyzję i strukturę laminatu
Prepreg opiera się na użyciu tkanin węglowych wstępnie nasączonych żywicą podczas precyzyjnego maszynowego procesu przygotowania. Kontrola nasycenia na etapie produkcji surowca ogranicza zmienność parametrów między poszczególnymi warstwami oraz całymi partiami materiału. Gotowe arkusze układa się w formie, a następnie utwardza w podwyższonej temperaturze, często z wykorzystaniem autoklawu. Wyższa zawartość włókna, nierzadko sięgająca 60–70% całkowitej objętości, przekłada się na większą sztywność przy niższej masie gotowego elementu. Ryzyko powstawania suchych miejsc lub nadmiaru lepiszcza spada do minimum. Zawartość porów w prawidłowo przeprowadzonym cyklu utrzymuje się poniżej 1–3%, co zapewnia wysoce przewidywalne właściwości mechaniczne w długich seriach produkcyjnych.
Przeczytaj również: Jakie są zalety domów modułowych keramzytowych w kontekście oszczędności energii?
Proces RTM polega na ciśnieniowym wtryskiwaniu żywicy do zamkniętej formy zawierającej suche zbrojenie. Zamknięte oprzyrządowanie gwarantuje równomierną grubość ścianek i wysoką jakość powierzchni po obu stronach detalu. Ogranicza to konieczność dodatkowej obróbki wykończeniowej. Infuzja próżniowa działa na zbliżonej zasadzie, jednak wykorzystuje ciśnienie atmosferyczne i podciśnienie w worku foliowym do zassania lepiszcza. Taka technika skutecznie usuwa pęcherzyki powietrza i poprawia kontrolę nad przepływem płynu przez gęsty splot włókien.
Przeczytaj również: Przegląd różnych rodzajów metalowych nadstawek paletowych: zalety i zastosowania
Laminowanie ręczne pozostawia natomiast kluczową rolę operatorowi nakładającemu kolejne warstwy tkaniny. Przesycanie włókien za pomocą wałków lub pędzli sprawia, że proporcje zbrojenia i żywicy zależą ściśle od doświadczenia pracownika. Zwiększa to zmienność grubości i wagi między poszczególnymi elementami. Elastyczność tej metody sprawdza się świetnie przy tworzeniu wczesnych prototypów i krótkich serii. Szybka modyfikacja układu warstw nie wymaga budowy kosztownych form, co obniża barierę wejścia dla nowych koncepcji.
Wymagania eksploatacyjne w transporcie i instalacjach OZE
Części wykorzystywane w nowoczesnym transporcie podlegają ciągłym wibracjom, obciążeniom zmęczeniowym oraz zmiennym warunkom atmosferycznym. Redukcja wagi pojazdów i maszyn bezpośrednio zmniejsza zużycie energii, dlatego specjaliści sięgają po materiały o najwyższym stosunku wytrzymałości do masy. Wyższa zawartość włókna węglowego i niska porowatość zwiększają odporność na mikropęknięcia oraz gwałtowne cykle termiczne. Produkcja seryjna i skomplikowana geometria takich detali wymuszają stosowanie procesów zamkniętych, które skutecznie eliminują odchyłki wymiarowe.
Sektor odnawialnych źródeł energii wykorzystuje podobne właściwości w elementach turbin wiatrowych czy osłonach generatorów. Długotrwała ekspozycja na obciążenia dynamiczne wymaga jednorodnej struktury wewnętrznej materiału. Technologie takie jak prepreg czy RTM zapewniają powtarzalną sztywność i stabilność konstrukcyjną w trudnych środowiskach pracy. Odpowiednie ułożenie warstw węglowych pozwala kierunkowo wzmocnić detal dokładnie w osiach największych naprężeń roboczych.
Wieloletnia praktyka przemysłowa dowodzi, że optymalny wybór technologii stanowi zawsze kompromis między powtarzalnością parametrów, wagą docelową, kosztem form a warunkami pracy elementu. Marka EKOTECH wytwarza tego typu zaawansowane komponenty, łącząc techniki precyzyjnego laminowania RTM z termoformowaniem i obróbką CNC. Produkcja wytrzymałych osłon, paneli oraz elementów nośnych przeznaczonych do pojazdów specjalnych wymaga ścisłej kontroli każdego etapu układania struktury. Właściwe dopasowanie procesu do specyfiki projektu pozwala uzyskać części zdolne do wieloletniej pracy w najcięższych warunkach zewnętrznych.
Kategorie artykułów
Polecane artykuły

Kiedy spór o granicę działki trzeba wyjaśnić przed tyczeniem domu
Inwestor posiada zatwierdzony projekt domu jednorodzinnego i planuje bezzwłocznie rozpocząć tyczenie fundamentów. Dokumenty przekazane przez zbywcę działki opierają się jednak wyłącznie na archiwalnych pomiarach ewidencyjnych. Stare ogrodzenie biegnące wzdłuż głównej osi posesji wydaje się wyraźnie

Wpływ geotermalnych odwiertów na efektywność grzewczych systemów
Geotermalne odwierty odgrywają kluczową rolę w systemach grzewczych, wpływając na ich efektywność oraz oszczędność energii. Dzięki nim lokalne firmy instalacyjne mogą pozyskiwać energię z ziemi, co przekłada się na niższe koszty eksploatacji oraz wyższą wydajność. W artykule omówimy korzyści wynikaj